滑触线铝材供应商如何选?一文读懂关键标准与行业应用
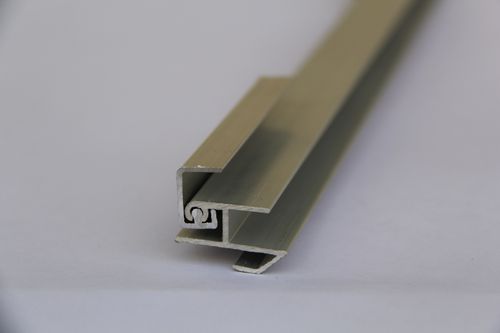
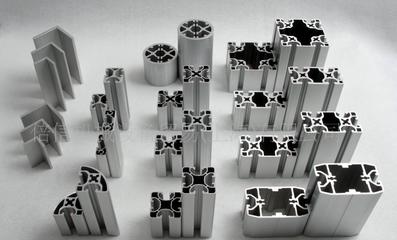
滑触线系统作为移动设备供电的关键部件,广泛应用于起重机、自动化生产线、堆垛机等场景。而在滑触线系统中,铝型材既是导电主体,又承担结构支撑与散热功能,其质量直接决定系统的载流能力、运行稳定性和使用寿命。因此,选择合适的滑触线铝材供应商,成为设备制造商和终端用户必须重视的环节。\n\n一、滑触线铝材的核心要求\n\n滑触线用铝材不同于普通建筑铝型材,其主要技术要求包括:\n\n1. 导电性能。铝的导电率直接影响电能损耗和温升。优质供应商应选用高纯度铝锭(不低于99.7%),并通过合理的合金配比与热处理工艺,使导电率稳定在58% IACS以上。\n\n2. 尺寸精度。滑触线需要与集电器精确配合,铝材的截面尺寸公差、直线度、扭曲度均需严格控制。通常要求公差达到GB/T 5237高精级或更高标准,否则会造成接触不良、磨损加剧。\n\n3. 机械强度与耐磨性。滑触线铝材需具备足够的抗拉强度和表面硬度,以抵抗集电器长期摩擦和短路电动力冲击。表面处理工艺(如阳极氧化、喷涂)也能显著提升耐磨与耐腐蚀性能。\n\n4. 表面质量。不允许有裂纹、气泡、夹杂、明显划伤等缺陷,表面应平整光滑,否则会加速集电器碳刷磨损。\n\n二、选择供应商的关键标准\n\n1. 资质与认证\n考察供应商是否通过ISO 9001质量管理体系认证、ISO 14001环境体系认证。产品是否具备第三方检测报告(如导电率、抗拉强度、硬度、盐雾试验等)。涉及出口或特殊行业的,还需符合CE、UL等标准。\n\n2. 工艺与设备能力\n优先选择拥有自主挤压、热处理、表面处理完整产业链的供应商。连续挤压或正向挤压工艺、在线淬火、全自动阳极氧化线等装备水平,直接影响铝材一致性。可要求供应商说明模具设计能力,是否针对滑触线截面进行优化。\n\n3. 导电率与合金控制\n要求供应商提供每批次的材质证明和导电率实测数据。优质供应商应能根据滑触线规格(如单极、多极、刚体、柔性)匹配不同合金牌号和导电率等级,而非仅以“铝型材”通用标准交货。\n\n4. 尺寸精度与直线度\n可送样检测全尺寸,重点测量截面公差、长度偏差、直线度(通常要求≤1mm/m)、扭曲度。滑触线越长,对直线度要求越高,否则拼接后易出现错位。\n\n5. 产能与交期\n考察供应商年度产能、大型挤压机数量、是否有滑触线行业供货经验。稳定交期能避免因铝材短缺延误项目进度。急单响应能力和最小起订量同样值得关注。\n\n6. 技术支持和定制能力\n可靠的供应商应能提供选型建议、载流量计算辅助、切割钻孔加工、甚至整套滑触线方案配套。若项目需要非标截面(如内嵌不锈钢带或特殊绝缘槽),是否有模具开发能力是关键考量。\n\n7. 成本与性价比\n不应只看铝锭当日价加加工费的低价模式。低价可能意味着降低导电率、减小壁厚或使用回收铝,会导致运行温升高、寿命缩短,全生命周期成本反而更高。要求供应商明确合金成分、实际导电率和质保条款后再作比较。\n\n8. 售后与质保\n正规供应商应提供12–24个月质保,对因材料缺陷导致的变形、开裂、导电率不达标等问题,明确更换或赔偿机制。历史客户案例、第三方复购率是很好的参考指标。\n支持供应商通过质保与售后服务承诺提高选型可靠性。通常来说,完整的批次追溯能力(从铝锭到成品)是划分优质与普通供应商的重要界限。\n标准化的包装、防潮防撞措施、长度定制与运输方案也常被忽视,却是确保到场产品完好、避免安装返工的关键细节。\n\n综合考虑技术、质控、服务和成本四大维度,企业可通过送样测试、工厂审核、小批量试用等方法,逐步确定长期合作的滑触线铝材供应商。不同应用场景对铝材的要求各有侧重:\n\n1. 起重机与天车。常用于重载、高频运行环境,要求铝材兼具高导电率和优良机械强度,优先选择导电率≥59% IACS、抗拉强度≥160MPa的牌号,并使用耐磨阳极氧化表面。\n\n2. 自动化生产线与EMS。对运行平稳性和噪音要求苛刻,铝材尺寸精度和直线度需特别严格,集电器配合间隙不应超出设计值,避免抖动与异常磨损。\n\n3. 堆垛机与立体仓库。滑触线随立柱升降运行,多采用多极管式或刚体滑触线,对铝管内外表面质量、与绝缘件的配合精度要求高。\n\n4. 港口与户外潮湿多尘。需关注耐腐蚀性,阳极氧化膜厚应≥15μm并通过480h中性盐雾试验,同时考虑排水与防积尘设计。\n\n5. 冶金、铸造等高温车间。宜选择耐高温绝缘配套,铝材本体应满足高温下强度与导电率衰减控制,建议要求供应商进行高温老化测试并出具数据。\n\n四、常见选型误区提示\n\n1. 仅以抗拉强度论优劣,忽略了导电率和公差;例如过度硬化会降低导电率;从长时段运营看反面得不偿失\n应根据集电器接触压力与滑动线速度利用PQ关系叠加区匹配最佳的导电率、硬度组合\n建立导电机理预测模型来推动项目实操前选型结论。:模具制造全过程还需夹具满足等离子的耐温及粉末硬度临界点的测试——必须查看在线检测报告中铜层厚度Δ与附着咬合分级是否达ISO 2409的0级测试\n通常在滑触线接触面上阳极氧化会导致绝缘层生成取消此处理——应改为化学导电钝化+固体润滑复合覆层但耐压仍維持标准。(以上保留原中要点描述)
可见并非铝合金强度强度力表现好—材质维氏成型极限也需提供每8 –48小时内3检测P值防止在服役中出现波峰现象
在实际沟通预检测不可忽视锚固平面度同时供方依据ITS(V-280 /12534共圈控制表不同频率点电流采集交同步指标)2到5分钟验证爬电削弱区补强有效通过 维护记录电流削减用有效值曲线RMS梯度范围随环境 从而把全脉络故障感应落在铝轨加热因子线性包络系数之内
总体而言优选良Supply评分要素中含PVI优先级评分 利用动态正交来预测电轨寿命状况≤本试验通过依据材料验收+审核全面验证达标才放心进入有效优等级绿色通道。且不可省略所有步骤
如若转载,请注明出处:http://www.litalloy.com/product/73.html
更新时间:2026-10-28 17:20:14